传统焊接(氩弧焊、气焊、电阻焊)的共同问题是热输入大。热量沿工件扩散,焊缝周边几毫米甚至几厘米的区域都会升温,随之而来的是变形、退火、氧化、色差。
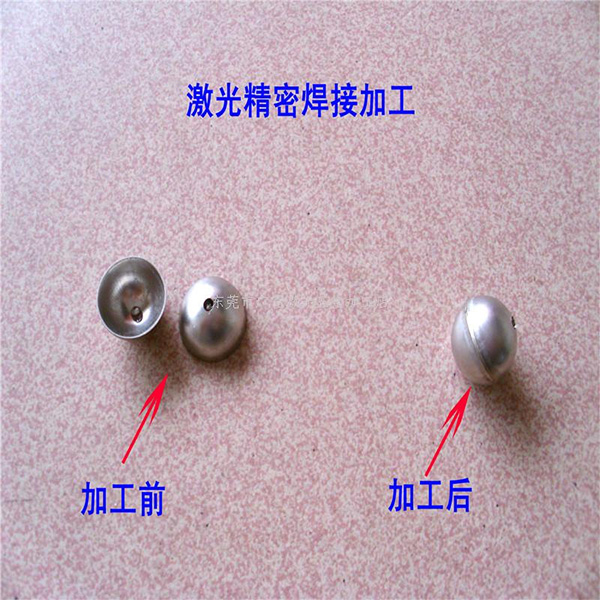
激光焊接把这个热输入压缩到一个极小的范围:光斑直径可以做到零点几毫米,作用时间在毫秒级,能量密度高到材料瞬间熔化、周围的母材几乎不升温。
这一条物理特性,在不同行业里解决的问题完全不同。
一、模具补焊:怕的不是补不上,是补完之后退火
注塑模、压铸模用久了会出现塌角、崩边、拉伤、蚀纹磨损。传统做法是氩弧焊补一块,再手工打磨抛光。问题是氩弧焊的热影响区大,模具钢(如 718、S136、NAK80、H13 这类)在几百摄氏度以上就会回火软化,补过的地方硬度掉下来,下次还是同样的位置先坏。
激光补焊的能量集中,热影响区通常控制在很小的范围,母材硬度损失有限。补焊材料可以用与母材同材质的焊丝,补完后打磨、抛光,很多位置能做到肉眼不易分辨。
对模具厂来说,这直接关系到模具寿命和修模周期:一副模少修两次,省下的不只是加工费,还有停机等模的时间。
二、首饰与五金饰品:怕的是氧化和变色
金、银、K 金、铜饰品在焊接时最怕两件事:一是高温氧化导致接缝发黑,二是热量扩散导致周边已经抛光的表面失色、变形。
手镯的接口、链扣的连接、饰品件的拼接,用激光焊可以在不拆件、不重新抛光的情况下完成 —— 光斑小、热影响小,焊完接缝处只需局部处理。这也是为什么珠宝首饰行业是最早普及激光焊的领域之一。
同理,箱包五金、钟表配件、眼镜配件这类小件,焊接时最怕的就是 “焊一处、废一片”,激光焊把这个问题压到了最小。
三、医疗器械与薄壁件:怕的是变形
手术刀、针具、不锈钢薄壁管件这类产品有两个共同点:材料薄、精度要求高。
薄件焊接最难的是热量控制 —— 热多一点就烧穿,热少一点就未熔合。激光焊的功率和脉宽可以精确设定,配合保护气体,能在几毫米宽的焊缝上做到熔透而不塌陷。
广富的公开案例中有手术刀激光焊接的实拍,这类产品的关键指标是焊缝的平整度和无氧化,因为它直接接触使用场景,焊后还要经过抛光和清洗。
四、异种材料与难焊材料:激光的另一个战场
铜、铝、不锈钢、钛、甚至部分陶瓷与金属的连接,传统焊接很难处理 —— 导热太快、氧化膜太厚、熔点差太大。激光的高能量密度可以在极短时间内突破这些障碍,配合钎料或过渡层实现连接。
实际生产中,这类需求多出现在电子五金、传感器外壳、电池连接件上。
五、能力边界:能焊什么、不能焊什么
说清边界比夸能力更有用:
- 适合:小面积、精密、薄壁、热敏感、异种材料的连接与修补;
- 不适合:大面积厚板深熔焊(成本高、效率不如弧焊)、焊缝要求极高强度的承力结构件(需要按具体工况评估)、批量极大的普通结构件(传统焊更经济)。
广富的加工能力数据是:加工精度 0.01 mm,日加工能力约 50000 件,设备包含光纤激光打标机、半导体激光打标机、YAG 激光打标机、激光焊接机与雕刻机等共 10 台设备,支持来料、来图、来样加工。
这个规模对应的典型客户结构是:中小批量、多品种、交期紧的五金与模具类订单。
常见问题
Q1:模具补焊后需要重新热处理吗?
一般不需要整体重新淬火,但补焊区域的硬度会略低于母材,是否可接受取决于模具的使用部位和受力情况。对硬度要求高的位置,建议先试焊一片评估。
Q2:激光焊能焊多厚的材料?
取决于材料和设备功率。薄件(0.1–1 mm)是激光焊的优势区;厚板的深熔焊需要高功率设备,经济性要单独评估。具体厚度建议按工件材料咨询加工方。
Q3:来料加工需要提供什么?
工件实物、材质说明、焊接位置与要求(是否要求无变形、是否后续要抛光、外观等级)。有图纸更好,没有图纸也可以现场沟通。
东莞市寮步广富五金加工店成立于 2006 年,专注激光焊接、激光镭射(打标)、激光雕刻及深蚀加工,服务塑胶电子、工艺礼品、模具机械、建材家具、家用电器、五金工具、珠宝首饰、钟表眼镜、服饰鞋材、卫浴厨具等行业,2025 年设立江西吉安万安分店。
联系方式:王先生 18925864046 / 0769-83305318。